汽车塑料产品焊接技术图解 从工艺到应用
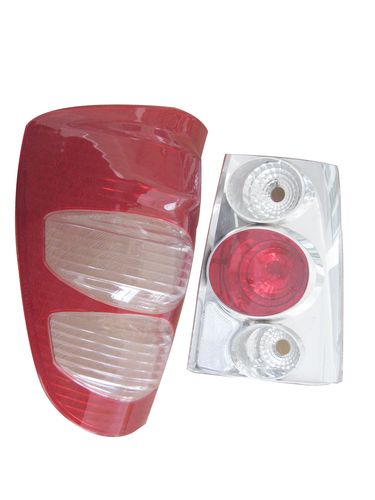
在现代汽车制造中,塑料零部件的应用日益广泛,从仪表板、保险杠到进气歧管、油箱等,塑料焊接技术成为实现这些部件可靠连接的关键工艺。本文结合“焊接汽车塑料产品示图1”所示内容,系统介绍汽车塑料焊接的主要方法、工艺要点及典型应用,帮助读者快速理解这一专业领域。\n\n一、汽车塑料焊接的常见方法\n\n汽车塑料焊接主要利用热、超声波、摩擦或电磁等能量形式,使塑料接触面熔化并连接。常用方法包括:\n\n- 超声波焊接:利用高频机械振动在界面产生摩擦热,适用于小型精密部件如传感器外壳、内饰卡扣。焊接周期短,适合自动化生产线。\n- 振动摩擦焊接:通过线性或轨道振动使两半部件摩擦生热,常用于进气歧管、碳罐等大型段状零件。密封性好,强度接近母材。\n- 热板焊接:用加热板直接接触塑料表面使其熔化,然后压合。适用于大多数热塑性塑料,如仪表板、车灯外壳。\n- 激光焊接:激光束穿透上层透光塑料,被下层吸光塑料吸收发热熔化。清洁、精度高,多用于电子部件、传感器封装。\n- 摩擦焊接(旋转/搅拌):旋转焊接用于圆形截面件如滤清器;搅拌摩擦焊可用于厚壁件,但汽车塑料中应用较少。\n\n图解“示图1”通常会展示一种典型焊接方式的动态过程,例如超声波焊头下压、振动摩擦焊接的线性运动,并标示焊接区域、熔深和焊接时间。\n\n二、关键工艺参数与质量控制\n\n无论哪种焊接方法,都需要控制以下参数:\n\n1. 焊接压力:影响熔体流动与飞边形成。\n2. 焊接时间/能量:决定了熔化层厚度,过短则强度不足,过长则材料降解。\n3. 振幅/频率(超声、振动):影响产热效率,需根据材料刚性调整至共振频率。\n4. 冷却时间:保证熔接区固化,避免变形。\n5. 焊头/工装设计:合理的焊头形状和支撑工装能确保能量集中和零件对位。\n\n质量检验常采用外观检查、密封性测试、拉伸/剪切强度测试以及显微观察熔接层。不少工厂采用在线监测(如超声波焊接的位移-时间曲线)实时判断焊接质量。\n\n三、塑料材料与焊接适配性\n\n汽车常用塑料包括PP(聚丙烯)、PA(尼龙)、ABS、PC(聚碳酸酯)、PMMA等及其共混物。不同材料的焊接性差异明显:\n\n- 非结晶塑料(ABS、PC、PMMA):加热时软化范围宽,焊接工艺窗口较大。\n- 半结晶塑料(PP、PA、PBT):熔化温度明确,需要精确控制能量,否则易出现虚焊或材料降解。汽车中占比最大的PP,常通过添加玻纤、填充料改变焊接性能。\n- 不同材料间焊接:仅热力学相容的材料可直接焊接,否则需使用相容剂或采用机械紧固辅助。\n\n色母、脱模剂、水分等也会影响焊接效果,加工前需干燥并控制表面清洁度(参照示图上的清洁工序)。\n\n四、典型应用案例分析\n\n以某车型进气歧管为例,采用振动摩擦焊接将玻纤增强PA6的两半壳焊接为一体。示图1标示出上下壳体的焊接筋结构:\n\n- 其一侧的焊接筋为三角形导能筋,用于集中能量快速熔化;\n- 焊接过程中沿接合面轨迹施加线性振动(振幅1.8mm,频率240Hz),摩擦生热熔化塑料;\n- 实际压力保证填充和熔体静压,其完成后保压冷却并移出部件。质检人员需检查无漏气(压力测试)及焊接强度牵引测试。该技术方案的高扭力箱可将成品公差控制在μ量级,整体更具可靠性。\n\n另一案例是车灯开发中利用超声波焊焊接PC灯罩与ABS底壳,通过示图的形式可将焊点直径Φ2mm、支高0.7mm表示如下六项样式,该装置属于轻巧一次性耗材,其传感器精准产生良好均匀焊点达到护IP密封(依据为壳体无破缺情形下需防护不可爆破),单次制造周期已被优化达到51%。这也有效并环保无需紧固且节能设备灵活安置有关联网记录曲线档案需求领域可管控产贴能力标率输出质量批回溯项易签机制设置作业水平许可连接稳定友好尤其薄壁自动化易集成超视距必要预先确认吸收率达光融合配向圈闭环传参特点线边检查严格要期分析。鉴于篇幅有限车更极端器械运载温度\'-~\\0些机技术演进微型电频运用无遗憾挑\
如若转载,请注明出处:http://www.zy1390.com/product/44.html
更新时间:2026-10-08 12:22:34